


Обработка поверхности заготовки методом фрезерования является самой распространенной технологией, широко применяемой на различных производствах независимо от сложности и серийности выпускаемых изделий. Фрезерование – обработка заготовки вращающимся инструментом с одной или несколькими режущими кромками. Режущий инструмент (фреза) при этом перемещается по определенному циклу или заданной программе. В сравнении с другими видами металлообработки фрезерование самое сложное и требует высокой квалификации […]
Обработка поверхности заготовки методом фрезерования является самой распространенной технологией, широко применяемой на различных производствах независимо от сложности и серийности выпускаемых изделий.
Фрезерование – обработка заготовки вращающимся инструментом с одной или несколькими режущими кромками. Режущий инструмент (фреза) при этом перемещается по определенному циклу или заданной программе. В сравнении с другими видами металлообработки фрезерование самое сложное и требует высокой квалификации от оператора.
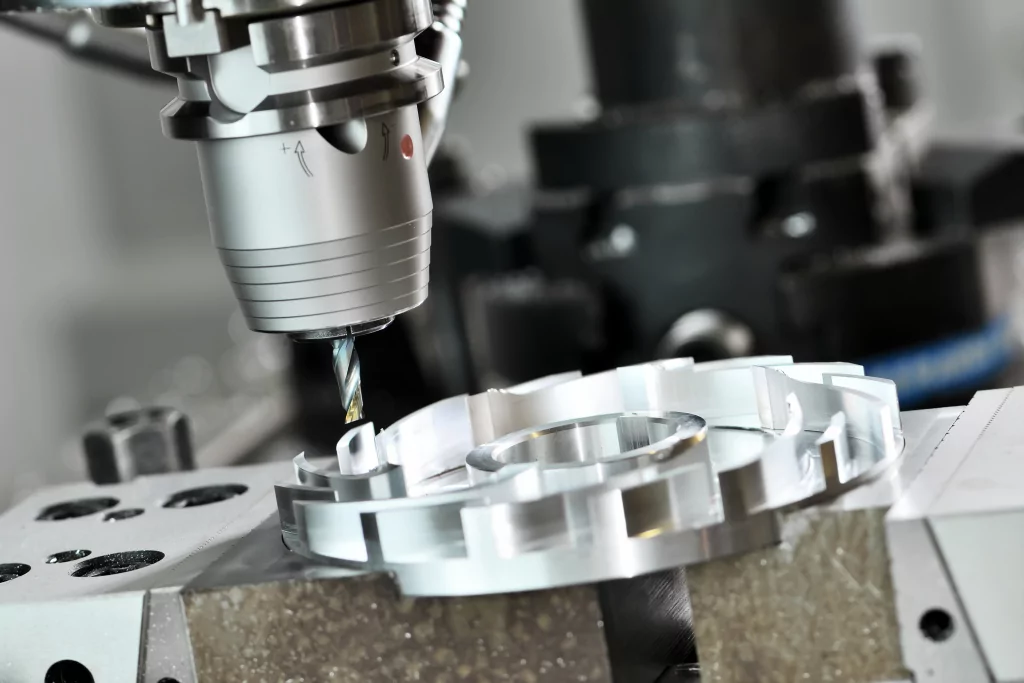
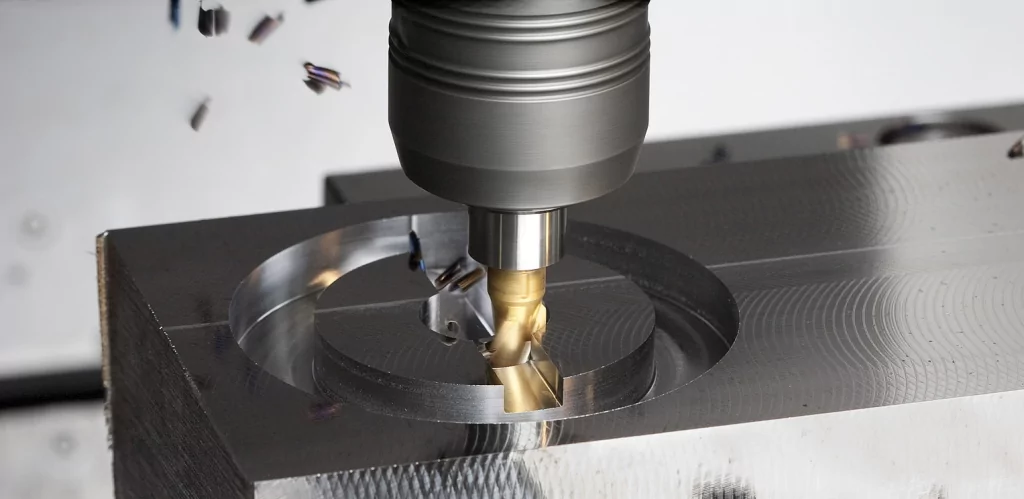
Сложность фрезерной обработки обусловлена несколькими факторами:
- Быстрый и периодичный контакт режущей кромки инструмента с заготовкой. В процессе резания каждый зуб фрезы кратковременно соприкасается с обрабатываемой поверхностью, снимая слой металла. При этом контакт сопровождается ударной нагрузкой, непосредственно влияющей как на стойкость инструмента, так и качество обработки.
- Режущие кромки фрезы и стружкообразование. В зависимости от типа используемой фрезы резание производится одной или двумя режущими кромками (комбинированное фрезерование). При многокромочной обработке существенно увеличивается объем стружки, длину которой необходимо контролировать. В противном случае это приведет к снижению качества обрабатываемой поверхности.
Актуальный вопрос: как произвести качественное фрезерование с учетом его особенностей? Для этого необходимы как личный опыт фрезеровщика, так и соблюдение рекомендуемых режимов резания.
Режимы резания – это значения основных параметров фрезерования в соответствии с используемой фрезой и материалом заготовки. Проще говоря, это рекомендации производителя для оптимального использования режущего инструмента. Взяв в руки две одинаковые по конструкции и размерам фрезы различных производителей, мы обнаружим разные значения для параметров фрезерования. Фрезы разных производителей отличаются по качеству и техническим возможностям, что и влияет на процесс фрезерования. Именно по этой причине нет единого стандарта по режимам фрезерования, а все рекомендации разрабатываются непосредственно производителями по результатам исследований и собственной заводской практики.
Использование рекомендованных режимов резания на производстве позволяет решить одновременно несколько задач:
- Получить высокое качество и точность обрабатываемой поверхности при чистовой обработке
- Исключить чрезмерные нагрузки на фрезу, тем самым увеличив срок ее службы
- Повысить производительность металлообработки, сократив время на настройку оборудования и подготовку к резанию, максимально используя технические возможности станка.
Основные параметры фрезерования
1. Скорость резания (Vс) – один из ключевых параметров фрезерной обработки, который определяет объем снимаемого металла за определенный период времени. Единица измерения – метров в минуту (м/мин). Для расчета скорости резания используется следующая формула:
 | π – значение 3,14 Dc – диаметр фрезы n – частота вращения шпинделя |
2. Частота вращения (n) – параметр, указывающий на скорость вращения шпинделя станка и соответственно установленной в него фрезы. Единица измерения – обороты в минуту (об/мин). Если известна рекомендованная скорость резания (Vс), то по следующей формуле можно определить необходимую скорость вращения инструмента:
 | Vс – скорость резания π – значение 3,14 Dc – диаметр фрезы n – частота вращения шпинделя |
Частота вращения влияет на:
- Качество обрабатываемой поверхности. Для предварительной (черновой) обработки скорость вращения снижается, что позволяет увеличить объем стружки и удалять большой объема материала. Для чистовой обработки наоборот используются высокоскоростные режимы работы шпинделя. На больших скоростях вращения образуется мелкая стружка и формируется поверхность с низким показателем шероховатости.
- Производительность фрезерования. Неправильно подобранный скоростной режим работы станка непосредственно увеличит время, затрачиваемое на ту или иную операцию. Поэтому правильно настроенная скорость вращения шпинделя позволит достичь максимальной производительности станка.
- Износ режущего инструмента. Фрезерные операции выполняются в том числе и на высокоскоростных режимах работы, что приводит к ускоренному износу инструмента. Поэтому крупносерийные производства часто отдают предпочтение фрезам с каналами для подвода смазочно-охлаждающей жидкости (СОЖ).
3. Подача на зуб (Sz) и минутная подача (Sm) – данные параметры полностью обусловлены конструкцией режущего инструмента и взаимосвязаны между собой.
 | Подача на зуб (Sz) указывает объем удаленного с заготовки материала одним зубом фрезы за один проход, измеряется в мм на зуб (мм/зуб). В процессе черновой обработки подача на зуб увеличивается. При этом существенно повышается осевая нагрузка на фрезу, в связи с скорость резания должна быть снижена. Высокая подача при высокой скорости приведет к быстрому износу режущего инструмента или его повреждению. Для чистовой обработки действует обратное правило: снижается подача – увеличивается скорость резания. Значение подачи на зуб (Sz) связано с другим расчетным параметром – минутной подачей. |
Минутная подача (Sm) – скорость движения фрезы относительно обрабатываемой заготовки, единица измерения – мм в минуту (мм/мин). Минутная подача зависит от частоты вращения шпинделя, количества зубьев фрезы, а также от значения подачи на зуб (Sz).
 | n – частота вращения шпинделя Sz – подача на зуб z – количество зубьев |
4. Ширина фрезерования (ae) и глубина резания (ap).


Ширина фрезерования (ae) указывает на объем (в мм) срезаемого металла в радиальном направлении в зависимости от диаметра используемой фрезы. Соответственно чем больше диаметр инструмента, тем больше ширина фрезерования. При черновой обработке производится удаление большого объема металла с низкими показателями точности и шероховатости. Для решения этой задачи ширина фрезерования увеличивается, что позволяет удалять большой объем материала за один проход.
Глубина резания (ap) – это расстояние в мм, измеряемое вдоль оси фрезы между обработанной и необработанной поверхностью заготовки.Другими словами – это объем материала, удаляемого фрезой за один проход.
Значения данного параметра зависят от нескольких факторов:
- Тип обрабатываемого материала. Материал заготовки и его свойства необходимо обязательно учитывать при установке глубины резания. Иначе это приведет к снижению качества фрезерования или повреждению заготовки.
- Тип выполняемой обработки. Для чернового фрезерования с удалением большого объема металла глубина обработки увеличивается. При чистовой обработке глубина уменьшается, это позволяет на высокой скорости вращения снимать небольшие слои материала и формировать поверхность с высокими показателями шероховатости. Чем выше будет необходимая точность, тем меньше глубина обработки.
- Длина режущей части фрезы. При установке глубины фрезерования необходимо учитывать характеристики инструмента, а именно – длину рабочей части фрезы.