


Автор: admin
Каталог продукции ZEGYO
Каталог продукции HARDSTONE
Какталог продукции WILSON
Какталог продукции HOMGE
Покрытия твердосплавных пластин HARDSTONE
Важнейшей характеристикой работы твердосплавной пластины является ее износостойкость. Наиболее распростаненным способом улучшения показателей стойкости является нанесение износостойких покрытий. Наибольшее распространение получили способы нанесения покрытий PVD, CVD и их разновидности.
PVD – Physical Vapour Deposition или физическое осаждение из паровой фазы. Материал покрытия переводится в газовую фазу под воздействием тепловой энергии и затем осаждается на рабочую поверхность инструмента путем конденсации пара наносимого материала.
CVD – Сhemical Vapour Deposition или химическое осаждение из газовой фазы. Рабочая поверхность инструмента взаимодействуя с газообразными фазами одного или нескольких веществ вступает в химическую реакцию, тем самым образовывая твердосплавное покрытие.
Таблица применяемых покрытий для твердосплавных сменных пластин производства HARDSTONE
| Покрытие | Способ нанесения покрытия | Цвет | Состав | Основа | Толщина покрытия | Применение | ISO |
|---|---|---|---|---|---|---|---|
| HR52522 | CVD | Gray Black | AlTiN | M30 | Тонкий | Общая обработка точением нержавеющей стали | M15-M30 |
| HR52522B | PVD | Gray Black | AlTiN | M35 | Тонкий | Общая обработка фрезерованием стали, нержавеющей стали, чугуна и т.д. особенно подходит для стали HRC30-50 | P20-P35 M20-M35 K20-K35 |
| HR52523 | CVD | Gray Black | AlTiN | M30 | Тонкий | Общая обработка точением по нержавеющей стали | M15-M30 |
| HR54027A | PVD | Grey | CrAlN+Based | K40 | Тонкий | Общая обработка точением по нержавеющей стали | M30-M45 |
| HR73013 | CVD | Gold | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый | Общая обработка точением по стали | P30-P50 M30-M45 |
| HR82512 | CVD | Gold | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый | Первый выбор для токарной обработки по стали от чистовой до черновой в широком диапазоне скоростей резания. Так же подходит для ударного точения | P15-P30 |
| HR82513 | CVD | Gold | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый— | Покрытие специально для отрезки и изготовления канавок по стали | P15-P30 |
| HS5115 | PVD | Purple bronze | TiAlN+CrAlN | M15 | Тонкий | Покрытие для обработки фрезерованием закаленной стали, высокая производительность для материалов с прочностью более HRC55 | P15-P30 M15-M30 K15-K30 |
| HS5120 | PVD | Purple bronze | TiAlN+CrAlN | M30 | Тонкий | Общая обработка фрезерованием по стали, нержавеющей стали, чугуну и т.д., особенно для стали с HRC40-55 | P15-P30 M15-M30 K15-K30 |
| HS5125 | PVD | Gray Black | AlTiN | M25 | Тонкий | Специально предназначен для нарезания резьбы по стали, нержавеющей стали, чугуну и т.д. | P10~P25 M10~M25 K10~K25 |
| HS5130 | PVD | Gray Black | AlTiN | M35 | Тонкий | Общая обработка фрезерованием стали, нержавеющей стали, чугуна и т.д. особенно подходит для стали HRC30-50 | P20-P35 M20-M35 K20-K35 |
| HS5231 | PVD | Purple bronze | AlCrN+TiSiN | M35 | Тонкий | Используется для сверления различных материалов | P20-P35 M20-M35 K20-K35 |
| HS6115 | CVD | Black | TiN+MT-TiCN+Al2O3 | K20 | Толстый + | Подходит для токарной обаботки различных видов чугуна | K15-K30 |
| HS6120 | CVD | Double color (black-gold) | K20+C0H | K20 | Толстый + | Подходит для токарной обаботки различных видов чугуна | K15-K30 |
| HS7125 | CVD | Gray Black | AlTiN | M30 | Тонкий | Общая обработка точением по нержавеющей стали | M15-M30 |
| HS7225 | PVD | Bronze | TiAlSiN | M30 | Тонкий | Общая обработка точением по нержавеющей стали. Так же может использоваться для чистовой и получистовой обработки мягких сталей на нормальных скоростях | M15-M30 |
| HS8123 | CVD | Gold | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый— | Покрытие специально для отрезки и изготовления канавок по стали | P15-P30 |
| HS8125 | CVD | Double color (black-gold) | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый | Первый выбор для токарной обработки по стали от чистовой до черновой в широком диапазоне скоростей резания. Так же подходит для ударного точения | P15-P30 |
| HS8133 | CVD | Double color (black-gold) | TiN+MT-TiCN+Al2O3+TiN | P26 | Толстый— | Покрытие специально для отрезки и изготовления канавок по стали | P15-P35 |
| WS5115 | PVD | Purple bronze | TiAlN+CrAlN | M15 | Тонкий | Покрытие для обработки фрезерованием закаленной стали, высокая производительность для материалов с прочностью более HRC55 | P15-P30 M15-M30 K15-K30 |
| WS5120 | PVD | Purple bronze | TiAlN+CrAlN | M30 | Тонкий | Общая обработка фрезерованием по стали, нержавеющей стали, чугуну и т.д., особенно для стали с HRC40-55 | P15-P30 M15-M30 K15-K30 |
| WS5125 | PVD | Gray Black | AlTiN | M25 | Тонкий | Специально предназначен для нарезания резьбы по стали, нержавеющей стали, чугуну и т.д. | P10~P25 M10~M25 K10~K25 |
| WS5130 | PVD | Gray Black | AlTiN | M35 | Тонкий | Общая обработка стали, нержавеющей стали, чугуна и т.д. фрезерованием | P20-P35 M20-M35 K20-K35 |
| WS5131 | PVD | Gold | AlTiN+TiN | M35 | Тонкий | Специальное покрытие для высокопроизводительных малых пластин для сверления, используется по стали, нержавеющей стали, чугуну и другим материалам | P20~P35 M20~M35 K20~K35 |
| WS5225 | PVD | Bronze | TiAlSiN | M25 | Тонкий | Используется для нарезания резьб на различных материалах | P10-P25 M10-M25 K10-K25 |
| WS5231 | PVD | Purple bronze | AlCrN+TiSiN | M35 | Тонкий | Используется для сверления различных материалов | P20-P35 M20-M35 K20-K35 |
| WS6115 | CVD | Black | TiN+MT-TiCN+Al2O3 | K20 | Толстый + | Подходит для токарной обаботки различных видов чугуна | K15-K30 |
| WS7120 | CVD | Gold | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый— | Для чернового точения по нержавеющейстали | M15-M30 |
| WS7125 | CVD | Gray Black | AlTiN | M30 | Тонкий | Общая обработка точением по нержавеющей стали | M15-M30 |
| WS7225 | PVD | Bronze | TiAlSiN | M30 | Тонкий | Общая обработка точением по нержавеющей стали. Так же может использоваться для чистовой и получистовой обработки мягких сталей на нормальных скоростях | M15-M30 |
| WS8115 | CVD | Double color (black-gold) | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый | Для токарной обработки стали | P10-P20 |
| WS8123 | CVD | Gold | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый— | Покрытие специально для отрезки и изготовления канавок по стали | P15-P30 |
| WS8125 | CVD | Double color (black-gold) | TiN+MT-TiCN+Al2O3+TiN | P20 | Толстый | Первый выбор для токарной обработки по стали от чистовой до черновой в широком диапазоне скоростей резания. Так же подходит для ударного точения | P15-P30 |
| WS8133 | CVD | Double color (black-gold) | TiN+MT-TiCN+Al2O3+TiN | P26 | Толстый— | Покрытие специально для отрезки и изготовления канавок по стали | P15-P35 |
| WS8135 | CVD | Double color (black-gold) | TiN+MT-TiCN+Al2O3+TiN | P26 | Толстый | Общая обработка точением по стали. Отличная производительность для ударного точения при чистовой и получистовой обработке на высоких скоростях резания | P15-P35 |
| WS9105 | PVD | Gray Black | CrAlN+Based | P7A | Тонкий | Первый выбор для токарной обработки жаропрочных сплавов | K05-K10 S10-S20 |
| WS9115 | PVD | Gray Black | CrAlN+Based | P7A | Тонкий | Для токарной обработки жаропрочных сплавов | K15-K30 S15-S30 |
| WSK10 | Нет | Silver gray | Нет | K10 | Нет | Подходит для фрезерной обработки цветных металлов, серого чугуна, чугуна, алюминия, меди и т.д. Может быть использован для токарной обработки титановых и жаропрочных сплавов на малых скоростях резания | K05~K10 |
| WSC20 | Нет | Silver gray | Нет | C20 | Нет | Рекомендуется для чистовой и получистовой обработки низкоуглеродистых сталей, стальных сплавов, штампованной стали, нержавеющей стали, высокопрочного чугуна с шаровидным графитом | P05-P20 |
Привет, мир!
Добро пожаловать в WordPress. Это ваша первая запись. Отредактируйте или удалите ее, затем начинайте создавать!
Как подобрать твердосплавную фрезу по количеству зубьев
При выборе фрезы по количеству зубьев руководствуйтесь следующими правилами:
- чем меньше зубьев, тем лучше отвод стружки, тем большая подача на зуб fz рекомендуется, но из-за меньшего диаметра сердцевины ниже жесткость фрезы;
- чем больше зубьев, тем больше сердцевина фрезы, тем фреза жестче и прочнее, так как в работе учавствует сразу несколько ражухих кромок, то фрезерование происходит плавнее и возникает меньше вибраций.
Исходя из этих правил в зависимости от количества зубьев фрезы обладают разными конструктивными особенностями и имеют следующее применение:
Двузубые концевые фрезы:
Конструкция 2х зубой фрезы дает увеличение стружечной канавки для эффективного отвода стружки. Используется при скоростном, тяжёлом периферийном фрезеровании с большим съемом. Подходят для материалов, образующих сливную стружку (чаще всего образуется при обработке сталей при высокой скорости резания).
Трёхзубые концевые фрезы:
Конструктивно являются “промежуточным вариантом” между большим объёмом стружечной канавки двузубых фрез и прочностью четырехзубых. Преимуществом является то, что при хорошем отводе стружки сохраняется жесткость фрезы. Трехзубые фрезы используются как универсальные, тем не менее не распространены.
Четырёхзубые концевые фрезы:
Конструкция 4х зубой фрезы имеет увеличенную сердцевину инструмента, что уменьшает “прогиб фрезы” (фреза более жесткая) и тем самым повышает точность обработки и качество поверхности. Рекомендуется использовать для обработки различных материалов, образующих при фрезеровании мелкую крошащуюся стружку (элементная стружка, которая образуется при обработке твердых и маловязких металлов с малой скоростью резания) и требующих значительных усилий резания.
Шестизубые концевые фрезы:
Конструкция фрезы за счет большого количества режущих кромок, одновременно находящихся в контакте с обрабатываемым материалом и малой подачи на зуб fz позволяет увеличить стабильность работы инструмента. Тем самым уменьшается количество сколов режущей кромки, продлевается срок службы концевой фрезы и очень существенно повышается стойкость инструмента. Рекомендуется применять только для чистовой обработки.
Рекомендуемые режимы резания для твердосплавных фрез Schwarzmaier
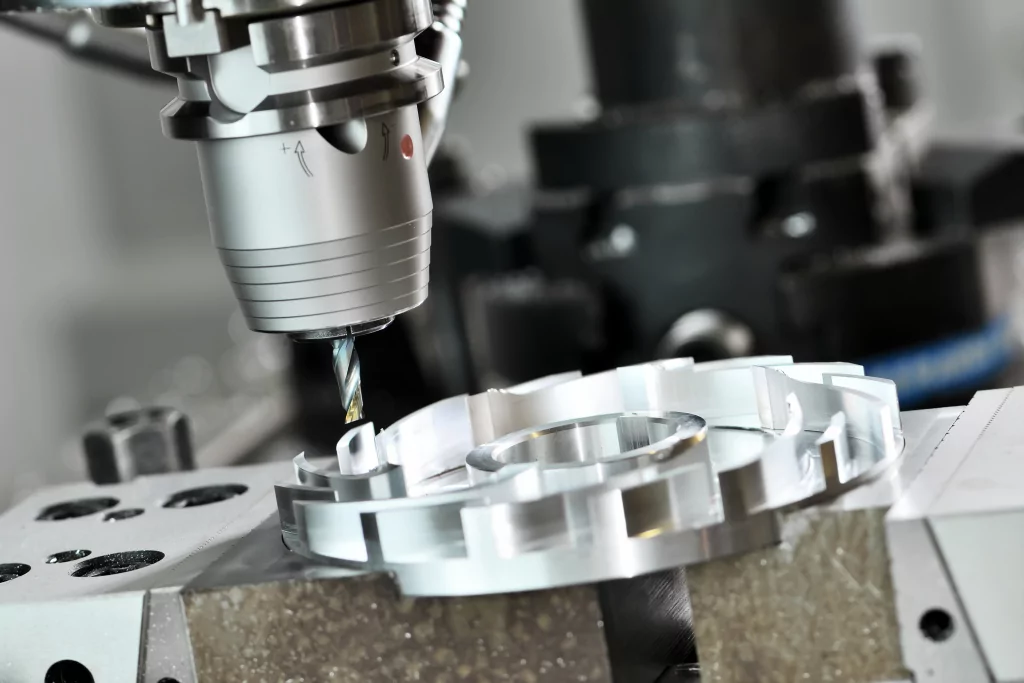
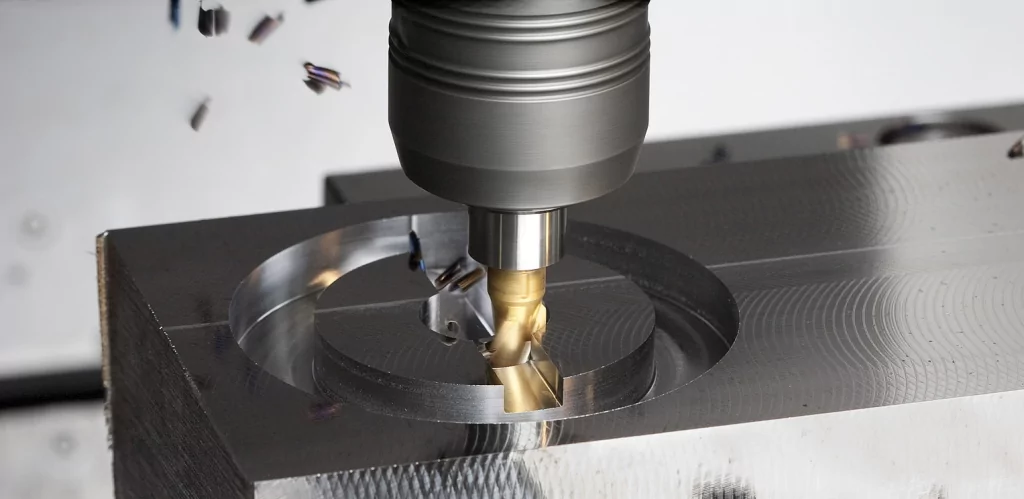
Обработка поверхности заготовки методом фрезерования является самой распространенной технологией, широко применяемой на различных производствах независимо от сложности и серийности выпускаемых изделий.
Фрезерование – обработка заготовки вращающимся инструментом с одной или несколькими режущими кромками. Режущий инструмент (фреза) при этом перемещается по определенному циклу или заданной программе. В сравнении с другими видами металлообработки фрезерование самое сложное и требует высокой квалификации от оператора.
Сложность фрезерной обработки обусловлена несколькими факторами:
- Быстрый и периодичный контакт режущей кромки инструмента с заготовкой. В процессе резания каждый зуб фрезы кратковременно соприкасается с обрабатываемой поверхностью, снимая слой металла. При этом контакт сопровождается ударной нагрузкой, непосредственно влияющей как на стойкость инструмента, так и качество обработки.
- Режущие кромки фрезы и стружкообразование. В зависимости от типа используемой фрезы резание производится одной или двумя режущими кромками (комбинированное фрезерование). При многокромочной обработке существенно увеличивается объем стружки, длину которой необходимо контролировать. В противном случае это приведет к снижению качества обрабатываемой поверхности.
Актуальный вопрос: как произвести качественное фрезерование с учетом его особенностей? Для этого необходимы как личный опыт фрезеровщика, так и соблюдение рекомендуемых режимов резания.
Режимы резания – это значения основных параметров фрезерования в соответствии с используемой фрезой и материалом заготовки. Проще говоря, это рекомендации производителя для оптимального использования режущего инструмента. Взяв в руки две одинаковые по конструкции и размерам фрезы различных производителей, мы обнаружим разные значения для параметров фрезерования. Фрезы разных производителей отличаются по качеству и техническим возможностям, что и влияет на процесс фрезерования. Именно по этой причине нет единого стандарта по режимам фрезерования, а все рекомендации разрабатываются непосредственно производителями по результатам исследований и собственной заводской практики.
Использование рекомендованных режимов резания на производстве позволяет решить одновременно несколько задач:
- Получить высокое качество и точность обрабатываемой поверхности при чистовой обработке
- Исключить чрезмерные нагрузки на фрезу, тем самым увеличив срок ее службы
- Повысить производительность металлообработки, сократив время на настройку оборудования и подготовку к резанию, максимально используя технические возможности станка.
Основные параметры фрезерования
1. Скорость резания (Vс) – один из ключевых параметров фрезерной обработки, который определяет объем снимаемого металла за определенный период времени. Единица измерения – метров в минуту (м/мин). Для расчета скорости резания используется следующая формула:
 | π – значение 3,14 Dc – диаметр фрезы n – частота вращения шпинделя |
2. Частота вращения (n) – параметр, указывающий на скорость вращения шпинделя станка и соответственно установленной в него фрезы. Единица измерения – обороты в минуту (об/мин). Если известна рекомендованная скорость резания (Vс), то по следующей формуле можно определить необходимую скорость вращения инструмента:
 | Vс – скорость резания π – значение 3,14 Dc – диаметр фрезы n – частота вращения шпинделя |
Частота вращения влияет на:
- Качество обрабатываемой поверхности. Для предварительной (черновой) обработки скорость вращения снижается, что позволяет увеличить объем стружки и удалять большой объема материала. Для чистовой обработки наоборот используются высокоскоростные режимы работы шпинделя. На больших скоростях вращения образуется мелкая стружка и формируется поверхность с низким показателем шероховатости.
- Производительность фрезерования. Неправильно подобранный скоростной режим работы станка непосредственно увеличит время, затрачиваемое на ту или иную операцию. Поэтому правильно настроенная скорость вращения шпинделя позволит достичь максимальной производительности станка.
- Износ режущего инструмента. Фрезерные операции выполняются в том числе и на высокоскоростных режимах работы, что приводит к ускоренному износу инструмента. Поэтому крупносерийные производства часто отдают предпочтение фрезам с каналами для подвода смазочно-охлаждающей жидкости (СОЖ).
3. Подача на зуб (Sz) и минутная подача (Sm) – данные параметры полностью обусловлены конструкцией режущего инструмента и взаимосвязаны между собой.
 | Подача на зуб (Sz) указывает объем удаленного с заготовки материала одним зубом фрезы за один проход, измеряется в мм на зуб (мм/зуб). В процессе черновой обработки подача на зуб увеличивается. При этом существенно повышается осевая нагрузка на фрезу, в связи с скорость резания должна быть снижена. Высокая подача при высокой скорости приведет к быстрому износу режущего инструмента или его повреждению. Для чистовой обработки действует обратное правило: снижается подача – увеличивается скорость резания. Значение подачи на зуб (Sz) связано с другим расчетным параметром – минутной подачей. |
Минутная подача (Sm) – скорость движения фрезы относительно обрабатываемой заготовки, единица измерения – мм в минуту (мм/мин). Минутная подача зависит от частоты вращения шпинделя, количества зубьев фрезы, а также от значения подачи на зуб (Sz).
 | n – частота вращения шпинделя Sz – подача на зуб z – количество зубьев |
4. Ширина фрезерования (ae) и глубина резания (ap).


Ширина фрезерования (ae) указывает на объем (в мм) срезаемого металла в радиальном направлении в зависимости от диаметра используемой фрезы. Соответственно чем больше диаметр инструмента, тем больше ширина фрезерования. При черновой обработке производится удаление большого объема металла с низкими показателями точности и шероховатости. Для решения этой задачи ширина фрезерования увеличивается, что позволяет удалять большой объем материала за один проход.
Глубина резания (ap) – это расстояние в мм, измеряемое вдоль оси фрезы между обработанной и необработанной поверхностью заготовки.Другими словами – это объем материала, удаляемого фрезой за один проход.
Значения данного параметра зависят от нескольких факторов:
- Тип обрабатываемого материала. Материал заготовки и его свойства необходимо обязательно учитывать при установке глубины резания. Иначе это приведет к снижению качества фрезерования или повреждению заготовки.
- Тип выполняемой обработки. Для чернового фрезерования с удалением большого объема металла глубина обработки увеличивается. При чистовой обработке глубина уменьшается, это позволяет на высокой скорости вращения снимать небольшие слои материала и формировать поверхность с высокими показателями шероховатости. Чем выше будет необходимая точность, тем меньше глубина обработки.
- Длина режущей части фрезы. При установке глубины фрезерования необходимо учитывать характеристики инструмента, а именно – длину рабочей части фрезы.